Конденсаторная сварка или приварка дугой: как выбрать метод
Оба метода приваривают крепёж к листу за доли секунды и не требуют доступа с обратной стороны. Выбор между ними определяется толщиной листа и тем, видно ли обратную сторону.
Конденсаторная сварка (CD)
Заряд, накопленный в конденсаторах, разряжается за 1–3 миллисекунды. Тепло физически не успевает уйти вглубь металла — и в этом весь смысл метода.
Что это даёт: лицевая сторона листа не темнеет, не коробится и не теряет покрытие. Работает по тонкому листу от 0,6 мм, в том числе по уже окрашенному или оцинкованному металлу.
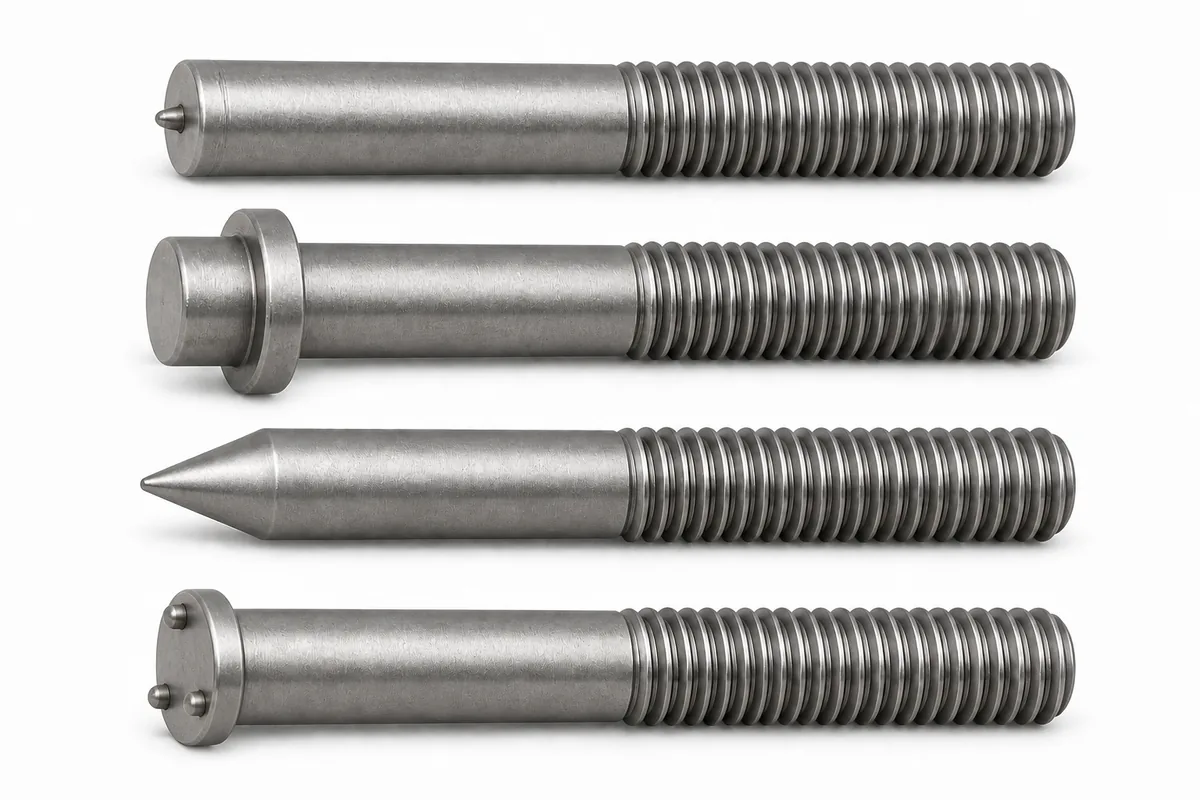
У шпильки CD на торце есть маленький поджигающий выступ — он инициирует разряд. Позиции — в подразделе крепежа для конденсаторной сварки.
Приварка дугой
Дуга горит дольше, ванна расплава больше, соединение выходит заметно прочнее. Метод работает на бо́льших диаметрах и толщинах, но обратная сторона листа получает видимый след — при тонком листе может и повести.
Область применения: металлоконструкции, судостроение, производство оборудования — там, где важна несущая способность. Позиции — в подразделе крепежа для приварки дугой.
Сводная таблица методов
| Что сравниваем | Конденсаторная CD | Коротким циклом | Дуговая PS/RD |
|---|---|---|---|
| Длительность | 1–3 мс | десятки мс | сотни мс |
| Лист от | 0,6 мм | 1,0 мм | 1,5 мм |
| След на обороте | нет | слабый | виден |
| Нагрузка на узел | лёгкая и средняя | средняя | несущая |
| Расходники | нет | нет | керамические кольца |
| Чистота поверхности | до металла | до металла | терпит прокат |
Сводка по трём методам; точные режимы задаёт паспорт аппарата.
Оборудование и расходники
Для конденсаторной приварки нужен аппарат с блоком конденсаторов и сварочный пистолет с цангой под диаметр шпильки: цанга подбирается под каждый диаметр отдельно. Для дуговой добавляются керамические кольца — по одному на точку.
Общее для всех методов: масса должна прилегать к детали плотно и близко к месту приварки. Плохой контакт массы — самая частая причина непровара, и его обычно ищут в крепеже, а не в зажиме.
Дефекты шва и что за ними стоит
- Шпилька отваливается при отгибе — мало энергии либо грязная поверхность: зачистить и поднять режим;
- Брызги и почернение вокруг точки — энергии слишком много, лист перегрет;
- Поясок наплава только с одной стороны — перекос пистолета или неплотный контакт массы;
- Прожог тонкого листа — метод выбран не тот: для 0,6–0,8 мм берут конденсаторную приварку, а не дуговую.
Как выбрать за два вопроса
- Лист тоньше 2 мм или с покрытием, обратная сторона на виду? — CD;
- Лист толстый, нужна максимальная несущая способность? — дуговая.
Почему шпильки омедняют
Омеднение — не декор и не защита от ржавчины. Медь даёт стабильный электрический контакт в момент сварки: разряд идёт равномернее, шов получается ровным и повторяемым от детали к детали. На автоматической линии это разница между стабильным качеством и плавающим браком.
Материал крепежа и материал листа
Их нужно подбирать близкими. Сварка разнородных металлов даёт хрупкий шов и гальваническую пару в придачу. Углеродистую сталь варят к углеродистой, нержавеющую — к нержавеющей; про разницу марок нержавейки есть отдельная статья.
Стандарты
Резьбовые приварные шпильки и втулки выпускаются по DIN 32501 и ISO 13918 — эти позиции собраны в отдельном подразделе. Есть также приварные болты и гайки и приварные гвозди для крепления изоляции.

Что назвать при заказе
Толщину и материал листа, размер резьбы, метод сварки и марку вашего сварочного аппарата. Последнее важно: не всякое оборудование тянет большие диаметры.