Как установить резьбовую вставку в пластик: отверстие и четыре способа
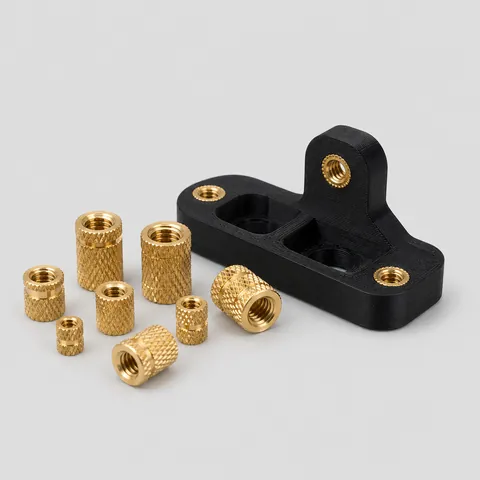
Вставку можно замоноличить при литьё, вдавить холодом, вплавить нагревом или поставить ультразвуком. Выбор определяется не вставкой, а тем, что у вас есть: оснастка, пресс, паяльник или УЗ-аппарат — и на каком этапе деталь.
Диаметр отверстия под вставку: M2–M8
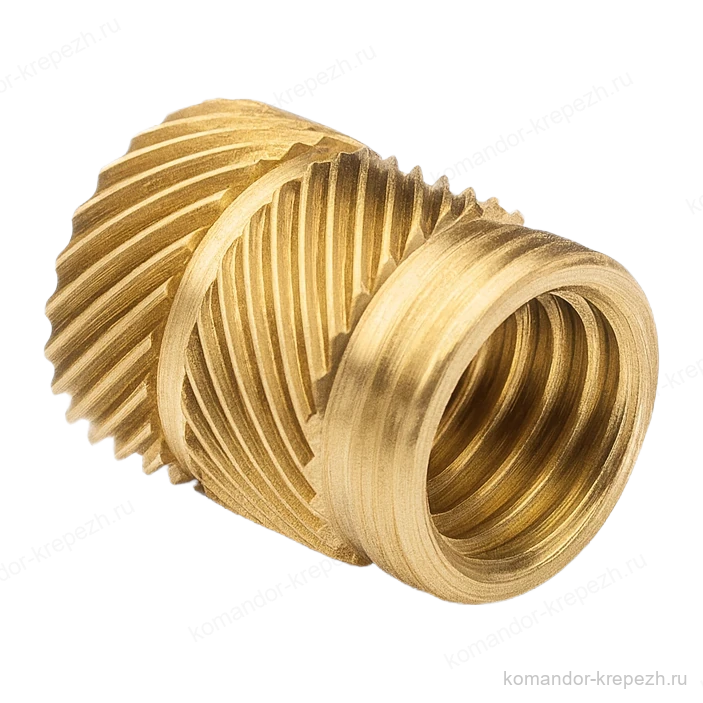
Отверстие задаёт не резьба, а вставка и способ её установки. Ниже — по нашим карточкам двух ходовых серий: PRESLOK-A ставится холодной запрессовкой, ULTRALOK-A — нагревом или ультразвуком.
| Резьба | PRESLOK-A: наружный D | отверстие | ULTRALOK-A: наружный D | отверстие |
|---|---|---|---|---|
| M2 | 3,2 | 3,2 | 3,6 | 3,2 |
| M2,5 | 4,0 | 4,0 | 4,6 | 4,0 |
| M3 | 4,0 | 4,0 | 4,6 | 4,0 |
| M4 | 5,5 | 5,6 | 6,3 | 5,6 |
| M5 | 6,3 | 6,4 | 7,1 | 6,4 |
| M6 | 7,9 | 8,0 | 8,7 | 8,0 |
| M8 | 9,5 | 9,6 | 10,2 | 9,6 |
Скачать таблицу размеров (PDF)
Все размеры в миллиметрах. «Отверстие» — диаметр готового отверстия в детали (столбец D2 таблицы карточки).
Под вплавление отверстие на 0,4–0,7 мм меньше наружного диаметра: пластик подплавляется и затекает в рифление. Под холодную запрессовку — равно наружному диаметру или больше него на 0,1 мм: держат накатка и распор. У других серий и форм отверстие — тот же столбец D2 в таблице карточки; у закладных вставок DIN 16903 отверстия нет вовсе — их заливают при литьё.
Коротко: как выбрать способ
Способ установки задаётся не типом вставки, а двумя обстоятельствами: готова ли уже деталь и каким оборудованием вы располагаете. Вставка подбирается после этого — под выбранный способ.
- Деталь ещё не отлита, есть доступ к оснастке → закладная вставка;
- Деталь готова, оборудования нет → холодная запрессовка;
- Деталь готова, есть паяльник или термопресс → термовплавление;
- Деталь готова, есть УЗ-аппарат, объёмы серийные → ультразвук.
1. Закладка в пресс-форму
Вставку надевают на штырь пресс-формы до впрыска, и расплав обтекает её со всех сторон. Пластик затекает в накатку, канавки и подрезы, после остывания вставка оказывается замоноличена в теле детали.
Это самое прочное соединение из четырёх: нет ни зоны нагрева с изменённой структурой, ни остаточных напряжений от запрессовки. Именно под этот способ написан стандарт DIN 16903.
Минусы — организационные. Нужен доступ к оснастке и согласование с литейщиком, цикл литья удлиняется на установку вставок, а ошибку уже не исправить: вставка внутри детали.
Подходят: вставки DIN 16903 — сквозные форма A, форма B, форма C, форма D, глухие Q, S; все формы и размеры — в справочнике DIN 16903.
2. Холодная запрессовка
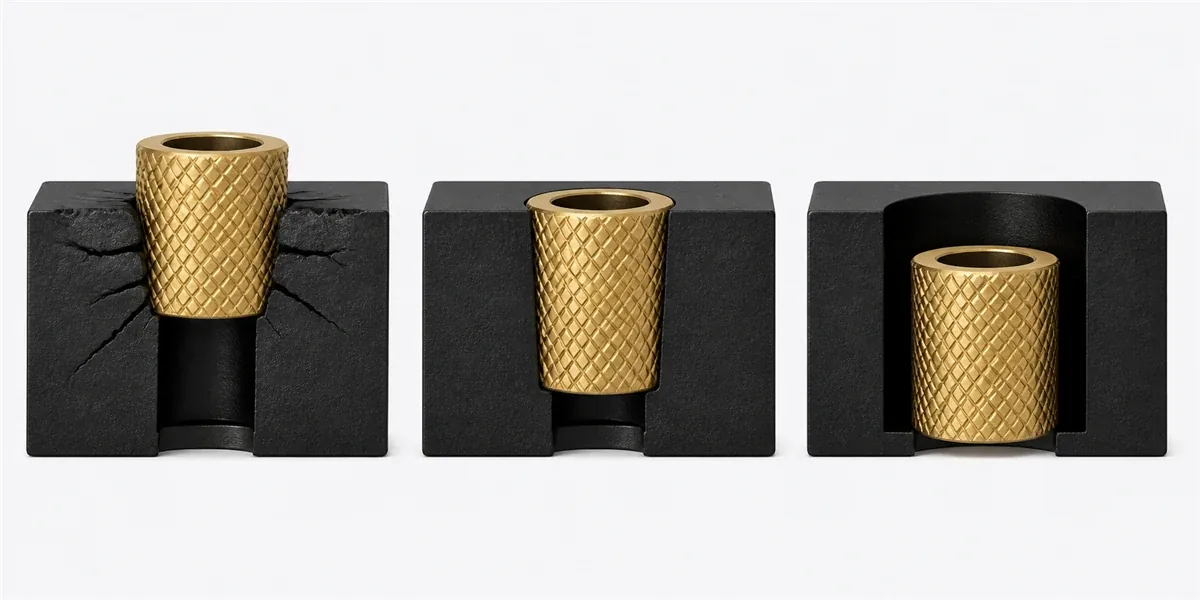
Вставку вдавливают в подготовленное отверстие прессом, тисками или рычажным приспособлением. Держится она натягом и агрессивной наружной накаткой, которая врезается в стенки отверстия.
Под этот способ сделаны вставки PRESLOK — с развитой насечкой и заходным конусом. Ни нагрева, ни оснастки, ни дополнительной операции: удобно для доработки, ремонта и мелких серий.
Ограничение — материал. Хрупкие и наполненные стеклом пластики при запрессовке склонны трескаться: усилие идёт в стенку отверстия, а компенсировать его нечем.
Подходят: сквозные PRESLOK-A, PRESLOK-B, PRESLOK-C, PRESLOK-D, PRESLOK-G, закрытые PRESLOK-E, PRESLOK-F.
3. Термовплавление
Вставку надевают на нагретый наконечник (паяльник с насадкой или термопресс) и вдавливают в отверстие. Металл прогревает пластик вокруг себя, тот размягчается и затекает в рёбра и канавки вставки, а после остывания запирает её механически.
Соединение получается прочнее холодной запрессовки, а оборудование при этом стоит копейки. Вставки под нагрев — ULTRALOK — имеют геометрию, рассчитанную на затекание расплава.
Здесь важна теплопроводность вставки, и поэтому чаще всего берут латунь: она быстро прогревается и так же быстро отдаёт тепло пластику. Сталь и нержавейка греются дольше, и легче перегреть материал детали.
Подходят: ULTRALOK-A, ULTRALOK-B, ULTRALOK-E, ULTRALOK-F; для 3D-печати — вставки под вплавление паяльником.
4. Ультразвук
Сонотрод прижимает вставку к отверстию и колеблется с частотой порядка 20–40 кГц. Трение на границе металл–пластик разогревает материал за доли секунды, вставка проседает в расплав, ультразвук выключается, расплав застывает.
Цикл — меньше секунды, зона нагрева локальная, деталь в целом не прогревается. Это способ для серийного производства, где считают секунды такта.
Нюанс, о котором обычно забывают: ультразвук лучше работает по аморфным термопластам — ABS, поликарбонат, полистирол, ПВХ. У полукристаллических (полиамид, полипропилен, полиэтилен, POM) энергия сильнее рассеивается в объёме, и параметры приходится подбирать тщательнее.
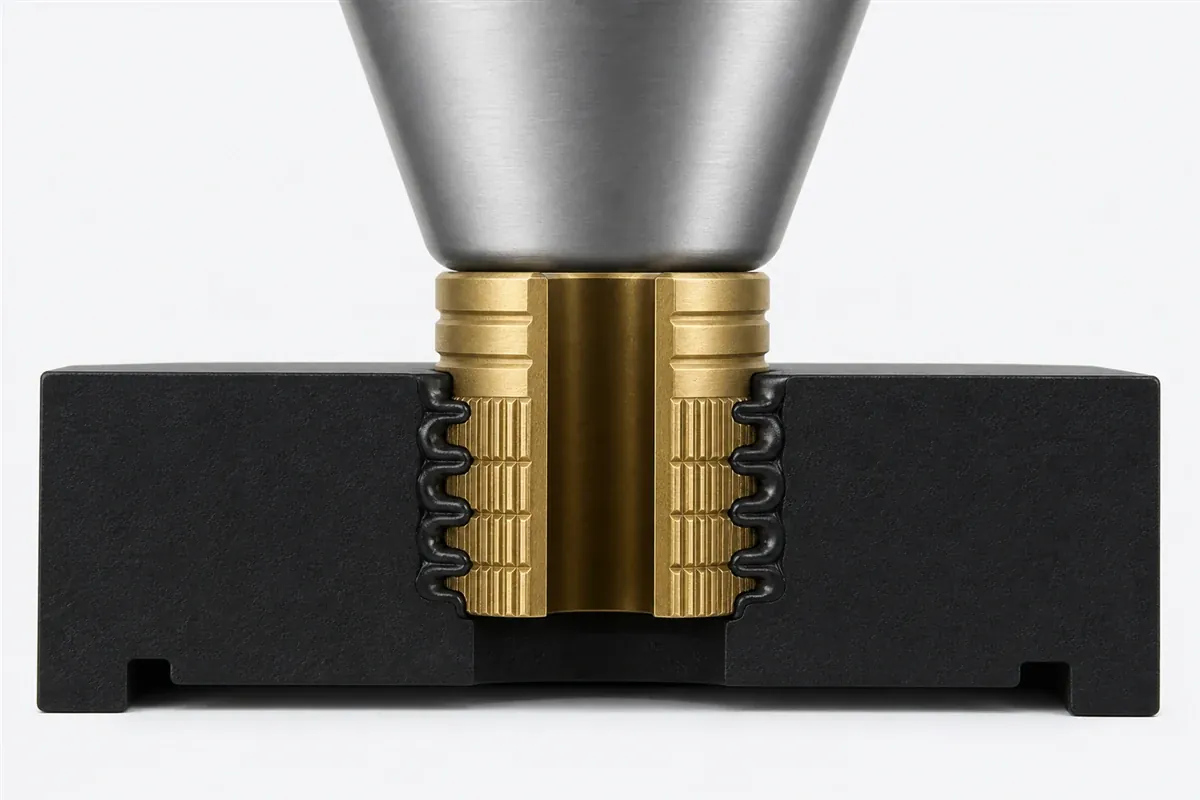
Подходят: те же ULTRALOK — серия рассчитана и на нагрев, и на ультразвук: ULTRALOK-A, ULTRALOK-B, ULTRALOK-E, ULTRALOK-F.
Отверстие — половина результата
Самая частая ошибка монтажа не в способе, а в отверстии.
- Диаметр — по таблице вставки, а не по её наружному размеру и не «под резьбу»: у вставок под вплавление отверстие меньше наружного диаметра, под холодную запрессовку — почти равно ему (ряд M2–M8 — в начале статьи);
- Глубину делают вровень с длиной вставки. Нужен запас: при вплавлении вытесненному материалу некуда деваться, и он поднимет вставку обратно или вспучит поверхность;
- Не выдерживают расстояние до края. В таблицах есть минимальное расстояние от центра отверстия до кромки. При меньшем пластик растрескивается — иногда не сразу, а через недели под нагрузкой;
- Ставят вставку с перекосом. На мелких диаметрах перекос срезает часть натяга, и держащая способность падает заметно сильнее, чем кажется по внешнему виду.
Как проверить, что получилось
Вкрутите винт и выкрутите несколько раз: вставка не должна проворачиваться и подниматься. Поверхность вокруг не должна быть вспучена — если материал выдавило наружу, отверстие было мало или нагрев избыточен.
Если вставка всё-таки проворачивается, разбор причин — в отдельной статье про проворот и вырыв.
Что назвать при заказе
Материал детали, толщину стенки, размер резьбы и способ установки, который вам доступен. По этим четырём пунктам подберём исполнение из каталога резьбовых вставок; для быстрого отбора есть подбор по параметрам.