
Шпилька приварная DIN 32501 (ISO 13918): размеры и как приварить
Приварная шпилька DIN 32501 — сейчас её обозначают по ISO 13918, тип PT — приваривается к листу торцом: выступ на торце поджигает конденсаторный разряд, и за миллисекунды шпилька встаёт на место без сверления и доступа с обратной стороны. Ниже — размеры по нашим карточкам, приварка по шагам и почему «аналог с такой же резьбой» не проходит.
Размеры шпилек PT и втулок IT

Шпилька PT даёт на листе наружную резьбу, втулка IT — внутреннюю. Ряд ниже — с наших карточек: шпилька PT, втулка IT; там же чертёж со всеми буквами. Весь раздел с заказом — «DIN 32501 / ISO 13918».
| Резьба шпильки PT | Шаг, мм | Длины L, мм | |||||
|---|---|---|---|---|---|---|---|
| M3 | 0,5 | 6, 8, 10, 12, 16, 20, 25, 30, 40 | 4,50 | 0,60 | 0,55 | 0,70–1,40 | 0,60 |
| M4 | 0,7 | 6, 8, 10, 12, 16, 20, 25, 30, 40, 50 | 5,50 | 0,65 | 0,55 | 0,70–1,40 | 0,60 |
| M5 | 0,8 | 8, 10, 12, 16, 20, 25, 30, 40, 50 | 6,50 | 0,75 | 0,80 | 0,70–1,40 | 1,00 |
| M6 | 1,0 | 10, 12, 16, 20, 25, 30, 40, 50, 60 | 7,50 | 0,75 | 0,80 | 0,70–1,40 | 1,00 |
| M8 | 1,25 | 12, 16, 20, 25, 30, 40, 50 | 9,00 | 0,75 | 0,85 | 0,80–1,40 | 1,50 |
| M10 | 1,5 | 16, 20, 25, 30, 40, 50 | 10,50 | 0,80 | 0,90 | 0,80–1,40 | 3,00 |
Скачать таблицу размеров (PDF)
Резьба метрическая крупная; материал — сталь или нержавеющая сталь; длину подбирают под задачу.
| Резьба (на чертеже d2) | Наруж. Ø корпуса d1, мм | Глубина резьбы b, мм | Ø фланца d3, мм | Ø поджигающего выступа d4, мм | Длина выступа l3, мм | Высота фланца h, мм |
|---|---|---|---|---|---|---|
| M3 | 5,0 | 5,0 | 6,5 | 0,75 | 0,80 | 0,7–1,4 |
| M4 | 6,0 | 6,0 | 7,5 | 0,75 | 0,80 | 0,7–1,4 |
| M5 | 7,1 | 7,5 | 9,0 | 0,75 | 0,85 | 0,8–1,4 |
Втулка IT по ISO 13918 стандартизована только для M3–M5; длины l1: 10, 12, 16, 20, 25 мм.
Как приварить шпильку DIN 32501: пять шагов
PT и IT рассчитаны на конденсаторную приварку с поджигом от выступа на торце: разряд конденсаторов длится 1–3 мс, и тепло не успевает уйти вглубь листа.
- Подготовить место. Зачистить до металла: масло, окалина и толстая краска мешают разряду. По оцинкованному листу режим подбирают отдельно, а не «как по чёрному».
- Подобрать оснастку. Цанга пистолета — под диаметр шпильки, масса — плотно и близко к месту приварки: плохой контакт массы — самая частая причина непровара.
- Поставить пистолет. Перпендикулярно листу, шпилька упирается в лист выступом на торце. Перекос даёт поясок наплава только с одной стороны.
- Разряд. Выступ мгновенно испаряется, дуга оплавляет торец шпильки и поверхность листа, и шпилька вдавливается в расплав.
- Проверить. Первые шпильки — на образце того же листа: отогнуть или выбить. Излом должен пройти по стержню или по листу, а не по шву.
Напряжение заряда и усилие подачи задаёт паспорт вашего аппарата: универсальных цифр для всех аппаратов нет.
Конденсаторная или дуговая приварка
PT и IT — для конденсаторной приварки: лист от 0,6 мм, с обратной стороны следа, как правило, нет. Для толстого листа и несущих узлов берут шпильки под дуговую приварку — PS и RD: дуга горит десятки и сотни миллисекунд, нужны керамические кольца. Сравнение методов — в статьях «Конденсаторная сварка или приварка дугой» и «Дуговая приварка: PS и RD».
Что нормирует стандарт
Не только диаметр и длину. Ключевое — форма сварочного конца: угол конуса, размер выступа, объём наплавляемого металла. Именно они определяют, как пойдёт процесс при заданном токе и времени.
Два внешне одинаковых изделия с разной геометрией конца требуют разных режимов. Поэтому «аналог с такой же резьбой» на отлаженном производстве означает заново подбирать режим и заново подтверждать качество шва.
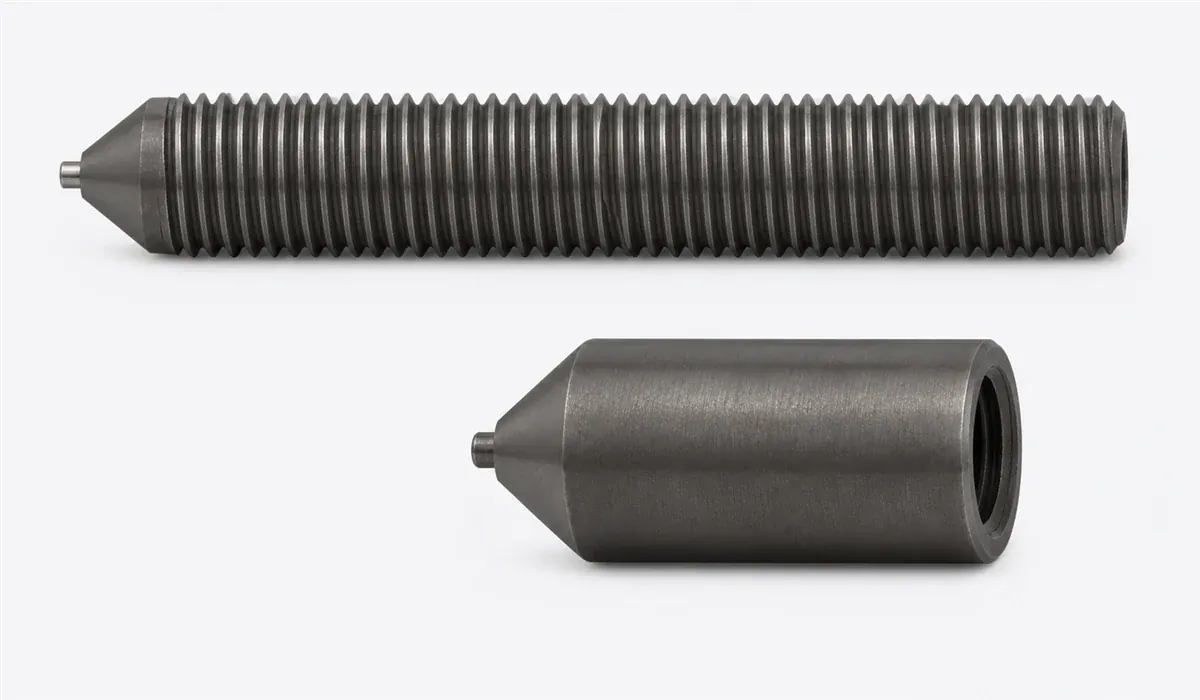
Тип PT и тип IT
- PT — шпилька: наружная резьба, деталь навешивается и фиксируется гайкой;
- IT — втулка: внутренняя резьба, болт вкручивается внутрь, снаружи ничего не выступает.
Выбор тот же, что и в других группах: наружная резьба удобнее при навешивании сверху, внутренняя — когда выступающий стержень мешает.
Как читают обозначение
Запись вида DIN 32501 — PT M6×20 читается слева направо: стандарт, тип крепежа, резьба, длина. У втулок вместо длины указывают глубину резьбы. Если в спецификации стоит только «шпилька приварная M6×20», стандарт и тип придётся уточнять у конструктора: под одну и ту же резьбу выпускают детали с разной геометрией сварочного конца.
Лист и материал
- Материал. Шпилька и основание должны быть совместимы по свариваемости: нержавеющую шпильку к чёрной стали приваривают, но шов в коррозионной среде становится слабым местом;
- Доступ с обратной стороны не нужен — в этом и смысл приварного крепежа, поэтому он и стоит там, где лист с одной стороны закрыт;
- Когда стандарт принципиален: проектная документация прямо ссылается на DIN 32501 или ISO 13918, узел проходит приёмку с нормированной нагрузкой или режим на серийной линии уже отлажен.
Как убеждаются, что шов держит
Первый признак хорошей приварки виден глазом: ровный поясок наплавленного металла по всей окружности, без прожога и без односторонней раковины. На производстве режим подтверждают разрушающей пробой на образцах — шпильку отгибают или вырывают, и излом должен идти по металлу основания или по стержню, но не по самому шву.
Поэтому замена крепежа без сверки геометрии сварочного конца — это всегда новая аттестация режима, а не просто другая упаковка тех же деталей.
Где применяют
Корпуса и шкафы, где нельзя пробивать отверстия насквозь: обшивка, кожухи, изоляция на крышах и стенах, автокомпоненты, каркасы оборудования. Приварная шпилька даёт наружную резьбу в листе там, где обычный болт поставить некуда.
Размерный ряд и заказ
Шпильки PT и втулки IT с чертежами и таблицами — в разделе «DIN 32501 / ISO 13918». Назовите тип, резьбу, длину и материал листа; работаем только оптом, от 10 000 ₽.
