
Резьба в тонком металле: 5 способов и когда какой
Нарезать резьбу прямо в тонком листе нельзя — витков не хватит, и первый же затянутый болт её сорвёт. Резьбу в лист добавляют, а не нарезают. Способов пять, и выбор между ними — про доступ, нагрузку и технологию производства.
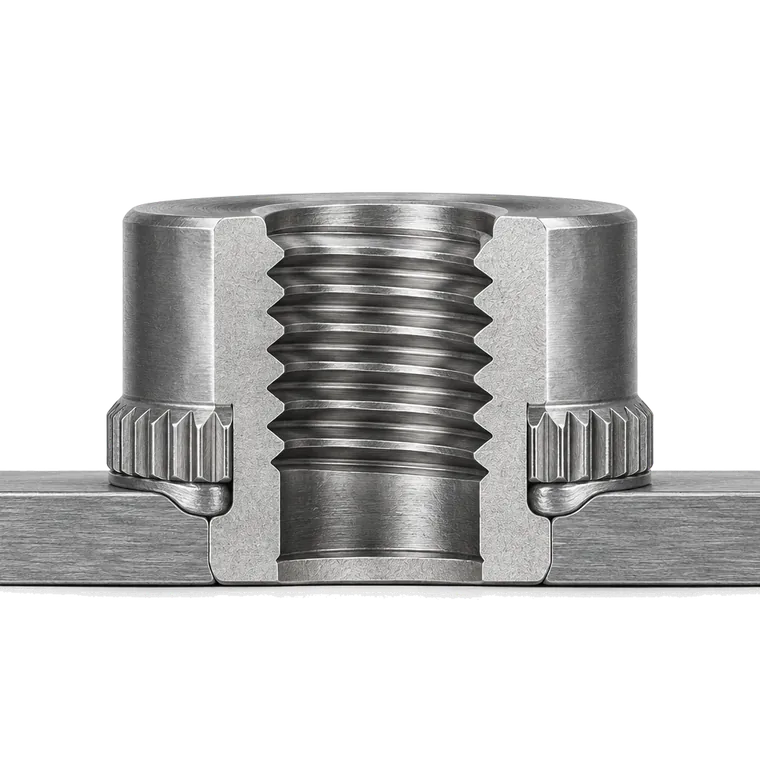 1
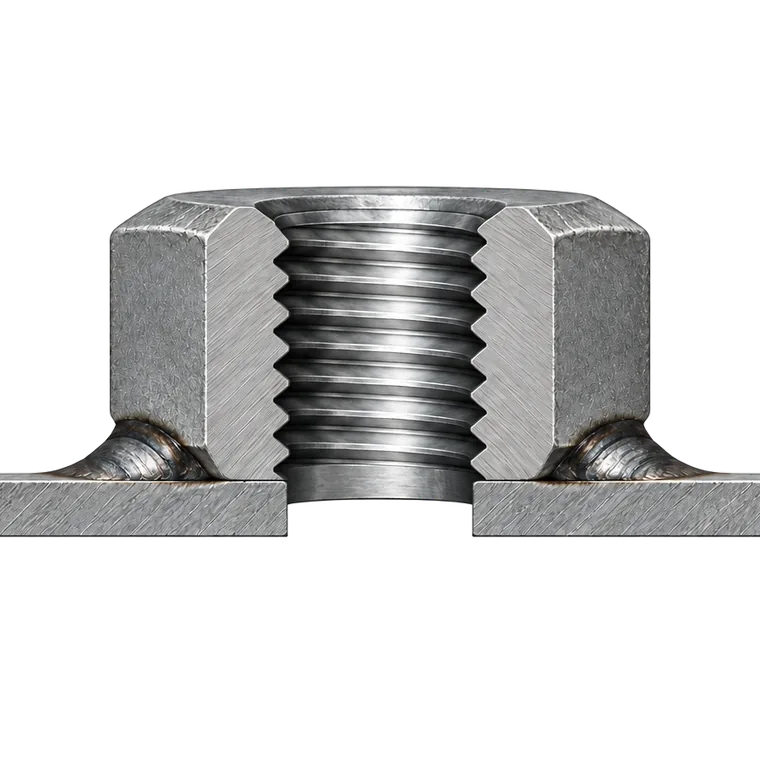 2
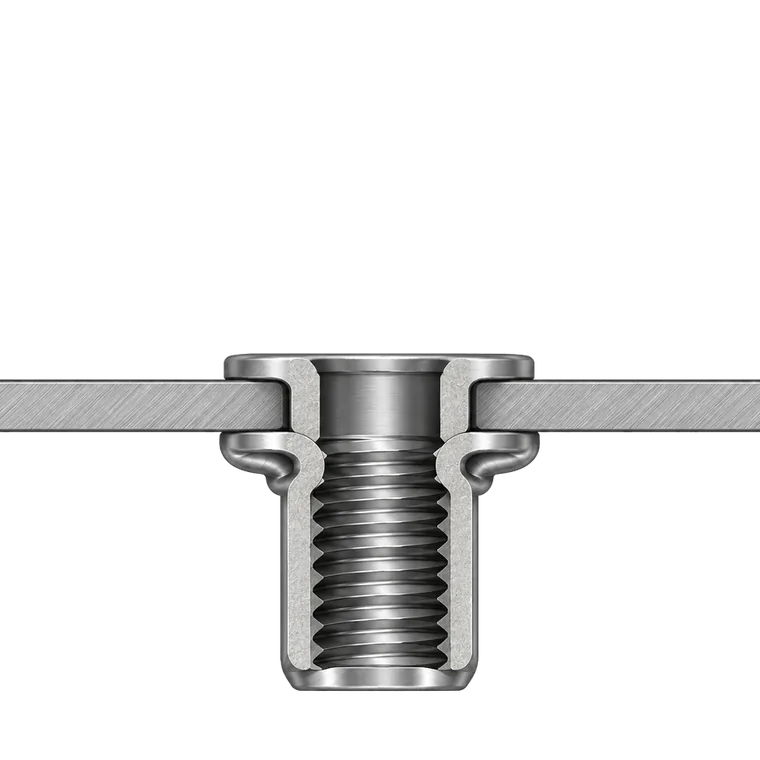 3
 4
 5
Почему нарезать резьбу в листе не выйдет
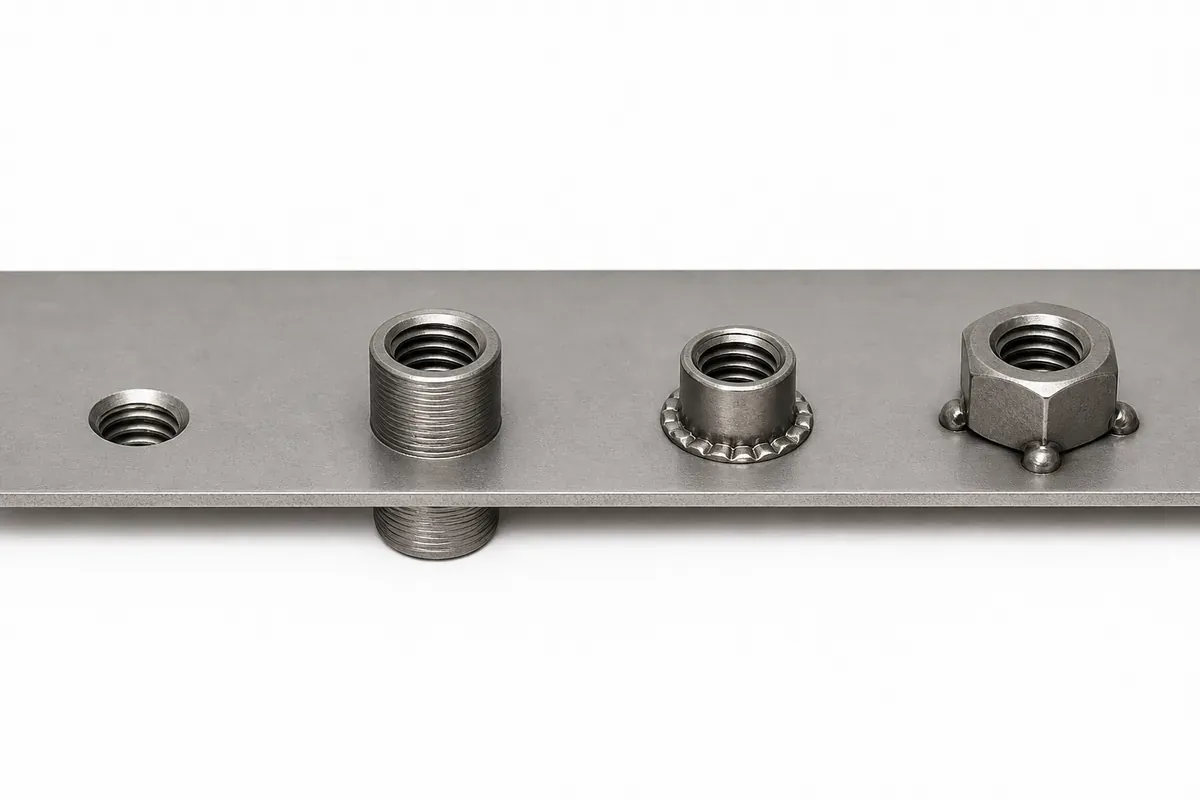
Прочность резьбового соединения задаёт число рабочих витков, а оно — толщина металла, делённая на шаг резьбы. В листе 1,5 мм с резьбой M4 (шаг 0,7 мм) получается около двух витков вместо нужных пяти-шести. Такое соединение срывает при обычной затяжке. Поэтому резьбу в тонкий металл добавляют деталью, которая набирает витки за счёт своей высоты.
 1,5
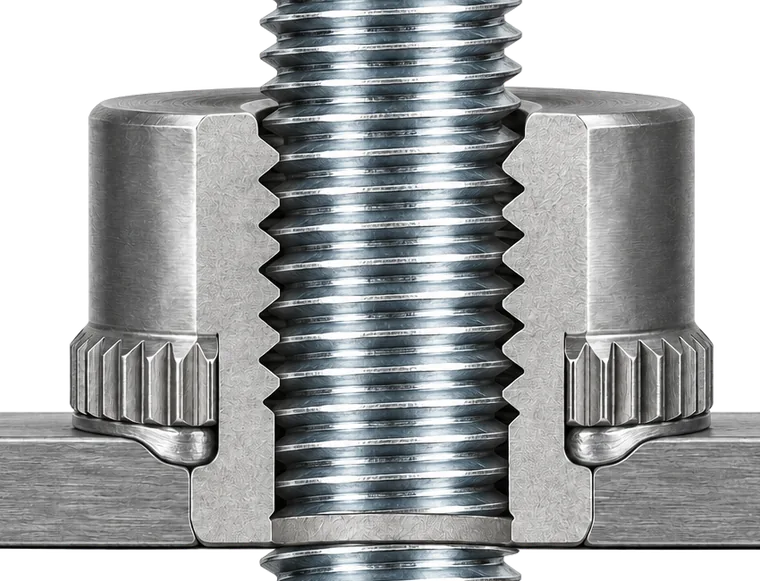
Пять способов
1. Запрессовочная гайка. Вдавливается прессом в отверстие, накатка держит от проворота, а тело гайки даёт полноценную резьбу нужной высоты. Без нагрева и без сварки, лист остаётся плоским и не ведётся. Лучший выбор для тонкого листа, если есть доступ с двух сторон и пресс.
2. Приварная гайка. Приваривается конденсаторной или дуговой сваркой за доли секунды. Прочно и дёшево в серии, лицевая сторона чистая. Нужен доступ с двух сторон, сварка и лист не самый тонкий — иначе поведёт.
3. Резьбовая заклёпка (клёпальная гайка). Ставится с одной стороны заклёпочником, в листе остаётся резьба. Единственный вариант, когда к обратной стороне не подобраться, а болт вкручивать надо.
4. Приварная шпилька. Когда нужен наружный резьбовой штырь, а не гнездо под болт — приваривают шпильку к листу с обратной стороны. Лицо остаётся без отверстия вовсе — важно для герметичности и внешнего вида.
5. Отбортовка с нарезанием. Вокруг отверстия формуют бортик, который набирает высоту под резьбу, и нарезают по нему. Дёшево в массовой штамповке, но слабее вставной гайки и требует оснастки — применимо в основном на своём производстве, а не под доработку готовой детали.
Что держит крепче
По усилию вырыва и срыва резьбы в тонком листе обычно впереди приварные и запрессовочные гайки — они опираются на всю площадь контакта с листом. Резьбовая заклёпка держит слабее (нагрузку несёт развальцованная юбка), но выигрывает там, где иначе никак — при одностороннем доступе. Отбортовка — самый слабый вариант, её берут ради дешевизны в серии, а не ради прочности.
Как выбрать за три шага
- Доступ с двух сторон? Нет → резьбовая заклёпка: FH-KB, шестигранная FH-FHB. Да → дальше;
- Сварка допустима и есть оборудование? Да → приварная гайка DIN 928, DIN 929. Нет → запрессовочная гайка CLS, S или SP;
- Нужен наружный штырь, а не гнездо? Да → приварная шпилька CD, а без сварки — запрессовочная FH / FHS / FHA.
Что назвать при заказе
Толщину и марку металла, размер резьбы, доступ к обратной стороне и наличие сварки/пресса — подберём способ и конкретную позицию. Только опт, от 10 000 ₽.