Как выбрать резьбовую вставку для пластика
Пластик не держит резьбу: нарезанная прямо в нём, она сминается через несколько сборок. Металлическая вставка решает это раз и навсегда — но выбрать её нужно правильно, и начинать надо не с размера резьбы.
Сначала — когда деталь попадёт к вам в руки
Это главный вопрос, и он определяет всё остальное. Способ установки вставки зависит от того, на каком этапе вы её ставите.
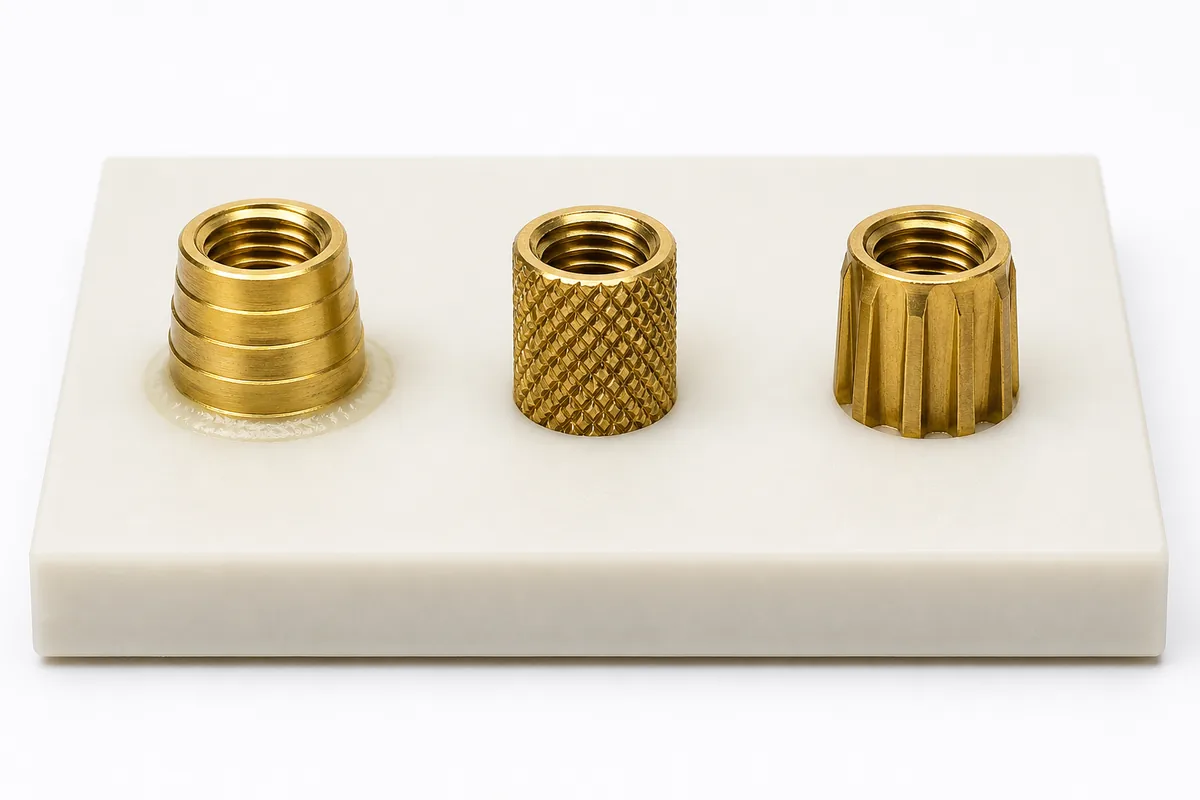
Деталь ещё не отлита. Тогда берите закладные вставки DIN 16903 — их кладут в пресс-форму до заливки, и после формования вставка оказывается замоноличена в пластике. Соединение получается самым прочным из возможных: материал затекает во все пазы и накатку. Минус один — нужен доступ к оснастке.
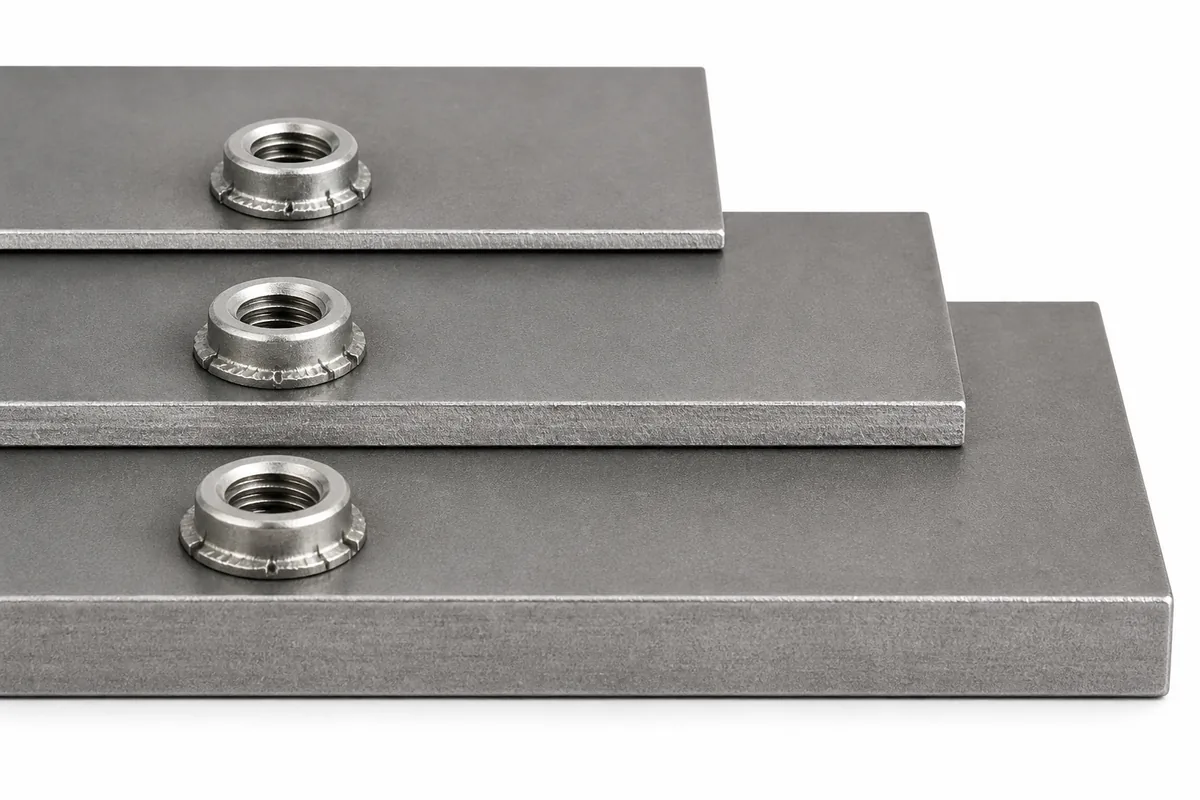
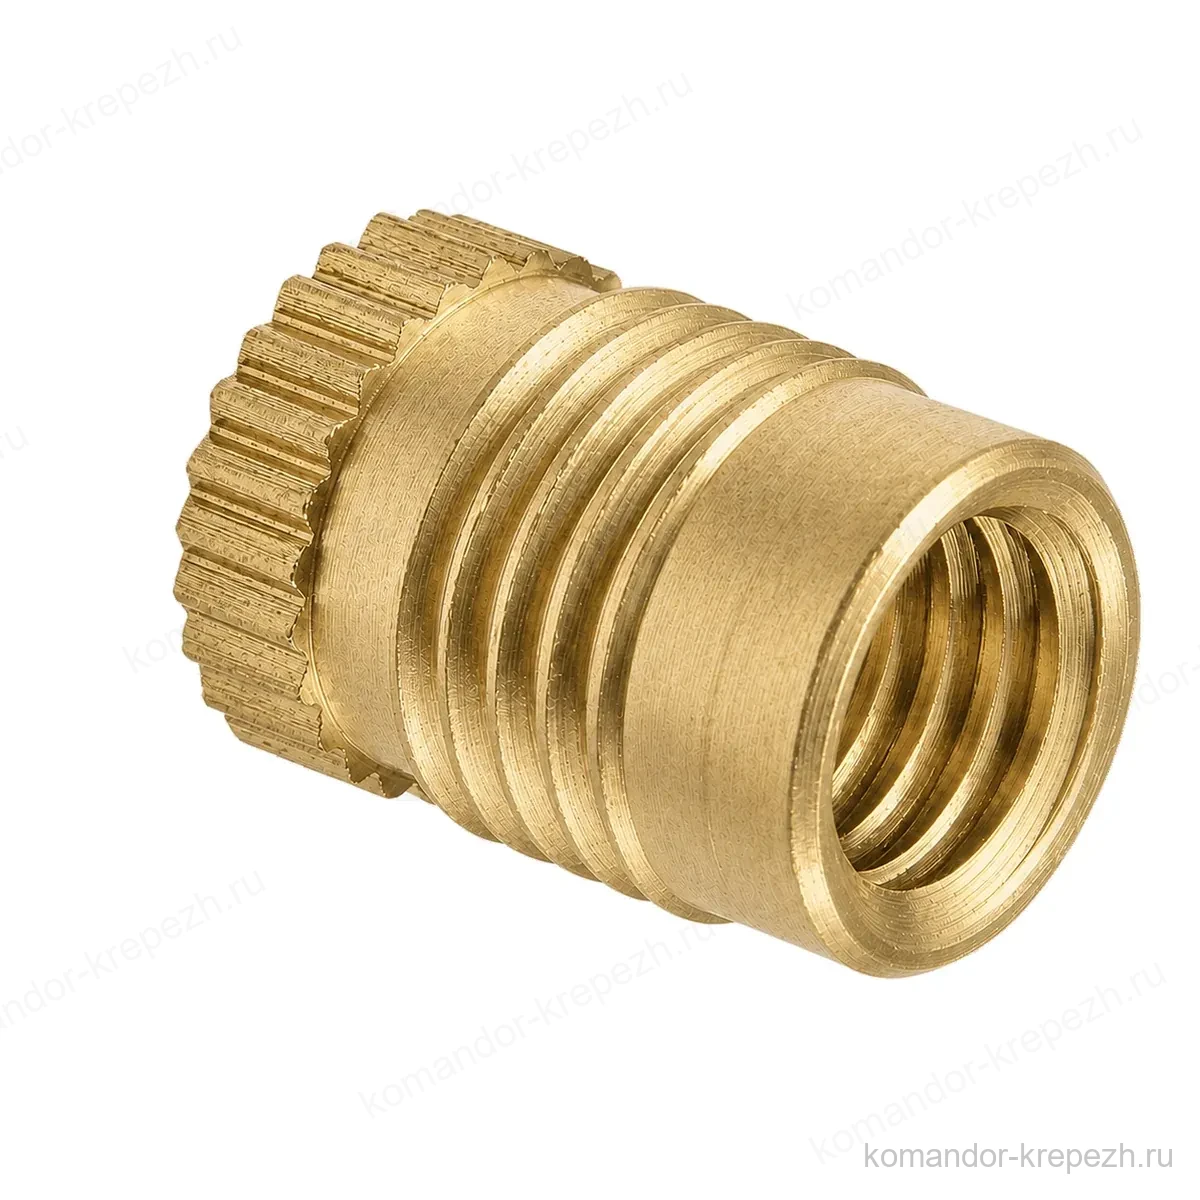
Деталь уже готова, нагревать нельзя. PRESLOK — холодная запрессовка. Вставку просто вдавливают в отверстие, она держится распорным эффектом и агрессивной накаткой. Ни оснастки, ни нагрева, ни дополнительной обработки. Подходит для доработки и ремонта.
Деталь готова, есть термо- или УЗ-оборудование. ULTRALOK — вставка нагревается и подплавляет пластик вокруг себя, материал затекает в рёбра и канавки. Прочнее простой запрессовки, но требует оборудования.
Потом — сквозная резьба или глухая
Глухое исполнение с закрытым дном берут в двух случаях: когда при формовании расплав не должен попасть в резьбу, и когда с лицевой стороны детали не должно быть сквозного отверстия — по эстетике или по герметичности.
Сквозные проще и дешевле, и если ни то ни другое не критично — берите их.
Дальше — форма наружной поверхности
- Шестигранная — держит от проворачивания самой геометрией. Самый надёжный вариант против скручивания при затяжке;
- С накаткой или насечкой — держит за счёт рифления. Ставится в круглое отверстие, что технологичнее;
- С опорным буртом — бурт задаёт положение вставки по высоте и не даёт ей утонуть или сместиться при заливке.
Материал
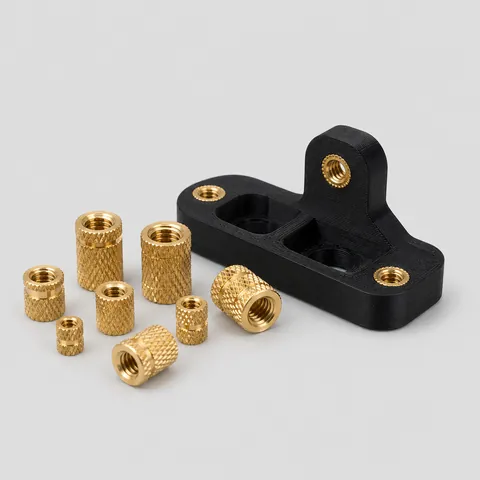
Латунь — стандарт для 90% задач. Хорошо обрабатывается, не ржавеет, мягче стали и потому меньше нагружает пластик при установке.
Автоматная сталь — когда нужна повышенная прочность резьбы, например при частой разборке или больших моментах затяжки.
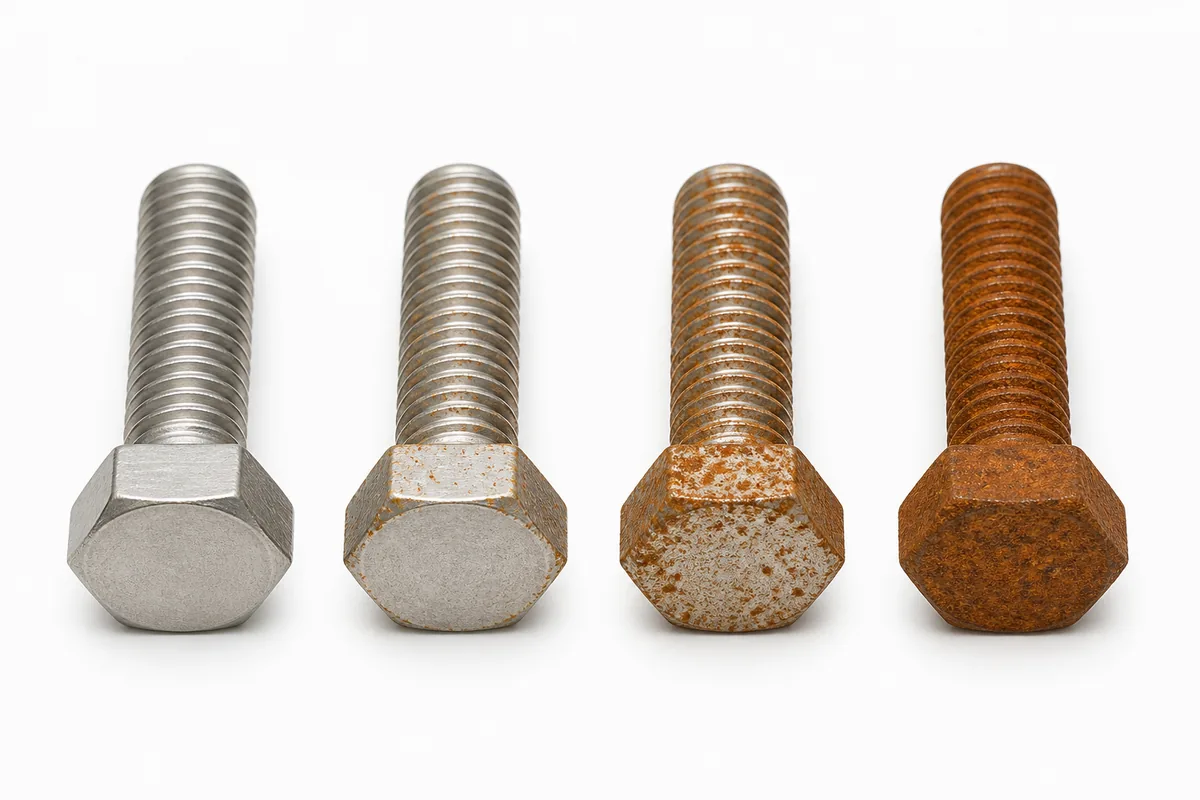
Нержавеющая сталь — влага, химия, перепады температур. Подробнее о разнице марок — в статье про A2 и A4.
Три ошибки, которые встречаются чаще всего
- Отверстие сделали по наружному диаметру вставки. Оно должно быть меньше — вставка должна натягиваться. Точный размер есть в таблице каждой позиции;
- Взяли вставку длиннее толщины стенки. Она упрётся или прорвёт деталь насквозь. Длину подбирают под стенку, а не под длину винта;
- Поставили слишком близко к краю. В таблицах есть параметр «минимальное расстояние от центра отверстия до края» — при меньшем пластик треснет по кромке, иногда не сразу, а через месяц эксплуатации.
Отверстие под вставку: конкретные числа
Отверстие делают меньше наружного диаметра вставки — на этом натяге всё и держится. Ниже ряд для двух самых ходовых серий; в таблице каждой карточки каталога те же числа приведены для всех исполнений.
| Резьба | PRESLOK-A: наружный D | отверстие | ULTRALOK-A: наружный D | отверстие |
|---|---|---|---|---|
| M2 | 3,2 | 3,2 | 3,6 | 3,2 |
| M2.5 | 4,0 | 4,0 | 4,6 | 4,0 |
| M3 | 4,0 | 4,0 | 4,6 | 4,0 |
| M4 | 5,5 | 5,6 | 6,3 | 5,6 |
| M5 | 6,3 | 6,4 | 7,1 | 6,4 |
| M6 | 7,9 | 8,0 | 8,7 | 8,0 |
| M8 | 9,5 | 9,6 | 10,2 | 9,6 |
Скачать таблицу размеров (PDF)
Все размеры в миллиметрах. Столбец «отверстие» — диаметр готового отверстия в детали (у закладных вставок DIN 16903 отверстия нет: они формуются в оснастке).
Пластик решает не меньше, чем размер
Один и тот же способ установки ведёт себя по-разному в разных материалах, и это стоит учесть до заказа оснастки.
- ABS, полистирол, ПВХ. Мягкие и хорошо принимают любую установку: холодная запрессовка, термо-, ультразвук. Самый спокойный случай;
- Полиамид (PA6, PA66), в том числе стеклонаполненный. Жёсткий и абразивный: стеклонаполненный материал изнашивает накатку и хуже течёт при нагреве. Здесь чаще берут закладные вставки или увеличивают глубину посадки;
- Поликарбонат, PMMA. Склонны к растрескиванию от внутренних напряжений. Холодная запрессовка в них рискованна: лучше термо- или ультразвуковая, где материал не распирается, а подплавляется;
- Полипропилен, полиэтилен. Скользкие и текучие: соединение «ползёт» под нагрузкой. Нужна развитая накатка и запас по длине вставки;
- Детали 3D-печати (PLA, PETG, ABS). Слоистая структура держит хуже литья, поэтому почти всегда ставят термовплавляемые вставки паяльником.
Как ставят: порядок действий
Холодная запрессовка. Отверстие по таблице, вставка соосно, давление — прессом или струбциной, без ударов. Перекос при запрессовке срезает пластик по стенке, и вставка потом проворачивается.
Термовплавление. Нагретый наконечник вводит вставку за несколько секунд; температуру берут ниже деструкции пластика, но выше его размягчения. Перегрев виден сразу — вокруг вставки выступает наплыв и материал темнеет.
Ультразвук. Сварочный аппарат подводит энергию только в зону контакта, деталь не нагревается целиком. Способ для серии: настройку делают один раз.
Закладная установка. Вставку надевают на штырь пресс-формы до заливки. Требует согласования с изготовителем оснастки, зато соединение самое прочное.
Проверка на своей детали
Перед серией имеет смысл проверить узел на двух-трёх образцах: затянуть винт рабочим моментом, разобрать и собрать десяток раз, посмотреть, не проворачивается ли вставка и нет ли трещин у края. Это дешевле, чем менять оснастку после первой партии.
Что назвать при заказе
Материал детали, толщину стенки, размер резьбы и то, отлита деталь уже или нет. По этим четырём ответам мы подберём конкретное исполнение из 30 семейств каталога — от M2 до M16. Если есть чертёж или образец детали — присылайте, так подбор будет точнее. Смотрите также: установка вставки, материал вставки, что делать, если вставка провернулась.